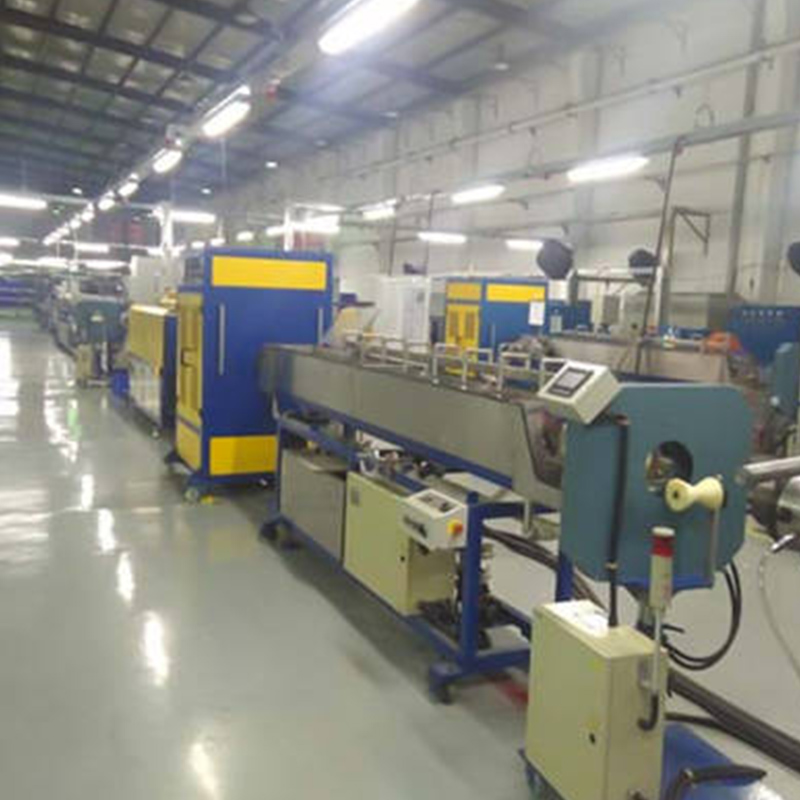
Резиновый экструдер холодного питания Ф120 мм, 16D
Кот:Серия экструдеров
Мощность двигателя: 110 кВт Максимальная производительность: 700 кг/ч
См. подробности
Отрезать резиновую трубку определенной длины кажется простой задачей, пока материал не начнет сжиматься, растягиваться, изгибаться или смещаться во время подачи. Жесткая пластиковая труба может относительно хорошо сохранять свою форму, тогда как трубка из мягкой резины может слегка изменять свою длину под действием тянущей силы. Это делает точность резки комбинацией нескольких факторов, а не числом, определяемым только лезвием.
Современный Автоматическая машина для резки резиновых трубок может обеспечить высокую повторяемость результатов, но достижимый допуск зависит от конструкции трубы, технологии подачи, метода резки, диаметра, длины и настроек станка. Некоторые коммерческие машины указывают точность около ±0,1 мм, в то время как другие промышленные системы указывают такие значения, как ±0,5 мм или допуск в зависимости от длины.
Система подачи оказывает большое влияние на конечную длину трубки. Машина может иметь точное электронное управление, но на измерения все равно будет влиять проскальзывание материала между механизмом подачи и резиновой поверхностью.
Некоторые автоматические труборезы используют гусеничный привод с сервоприводом, тогда как другие компактные машины используют шаговые двигатели или ленточную подачу. Например, одна из текущих спецификаций машины сочетает в себе сервогусеничную систему с заявленной погрешностью длины ±0,5 мм для труб диаметром от 1 до 40 мм.
Резина не ведет себя как жесткая металлическая трубка. Тяговое усилие может немного удлинить материал перед точкой резки. Ослабление этой силы может позволить трубке частично восстановить свою первоначальную длину.
Этот эффект становится более заметным при:
Поэтому механизм подачи должен удерживать и транспортировать материал без чрезмерного сжатия. Спецификация машины, в которой указано ±0,1 мм в контролируемых условиях, не обязательно означает, что каждая резиновая трубка будет сохранять этот допуск в любой производственной ситуации. Некоторые поставщики прямо отмечают, что точность резки зависит от обрабатываемого материала.
Да, диаметр трубы может влиять на реакцию материала на подачу и резку. Небольшую силиконовую трубку можно легко сжать роликом, а армированный шланг большего размера может потребовать более сильного зажима и другого расположения лезвий.
| Тип трубки | Типичная задача | Полезный контроль |
| Маленькая силиконовая трубка. | Компрессия во время кормления | Контролируемое давление ленты или ролика |
| Мягкий резиновый шланг | Растяжение и деформация | Стабильное натяжение подачи |
| Пенопластовая трубка | Восстановление формы | Бережное обращение с материалом |
| Армированный шланг | Более высокая стойкость к резанию | Подходящее лезвие и зажим |
| Большой гибкий шланг | Вес и изгиб | Гиды и поддерживаемое кормление |
Коммерческое оборудование охватывает существенно разные диапазоны размеров. Компактные системы могут обрабатывать трубы диаметром около 22–25 мм, в то время как промышленные машины могут обрабатывать шланги большего размера, причем одна текущая модель имеет диапазон наружного диаметра 8–55 мм.
Точность длины и качество резки — взаимосвязанные, но отдельные характеристики. Станок может правильно расположить трубу и при этом производить неровную поверхность разреза из-за неподходящей геометрии лезвия, недостаточной поддержки или деформации материала.
Холодные ножи широко используются для резки гибких материалов, таких как резина, силикон, ПВХ и аналогичные трубки. Они могут обеспечить относительно простой процесс резки без нагрева материала. В некоторых автоматических системах резиновых трубок используются холодные ножи, и точность резки составляет около 0,1 мм при заявленных условиях эксплуатации.
Вращающиеся лезвия могут быть полезны в тех случаях, когда требуется чистый и ровный разрез непрерывной трубы. Одна автоматическая система резки по длине использует вращающееся круглое лезвие с приводом от двигателя и гусеничным транспортером и обеспечивает погрешность длины ±0,5 мм.
Выбор подходящего лезвия зависит от толщины стенки, твердости, армирования, диаметра и требуемого внешнего вида поверхности разреза. Простая мягкая трубка не обязательно требует той же системы резки, что и гидравлический шланг, армированный стальной проволокой.
Резиновая трубка диаметром 50 мм и отрезок шланга длиной 5000 мм представляют собой разные задачи измерения. Небольшая абсолютная ошибка может стать значительной на коротких компонентах, тогда как длинные секции более чувствительны к накопленным изменениям подачи.
Технические характеристики машины иллюстрируют это различие. Некоторые компактные системы резки предлагают программируемую длину от 1 мм до 99 999 мм и номинальную точность резки 0,1 мм. Вместо этого промышленное оборудование может выражать допуск с использованием такой формулы, как ±(1 мм 0,2% длины), показывая, что ожидаемая погрешность может варьироваться в зависимости от запрограммированного размера.
Глядя только на заявленные показатели точности, можно получить неполную картину. Более качественная оценка должна связать спецификацию с фактическим применением трубки.
Высокоточный процесс резки зависит не только от разрешения позиционирования контроллера. Путь прохождения материала, механизм подачи, направляющие трубки, давление зажима, состояние лезвия и последовательность резки — все это влияет на конечный размер.
Вот почему две машины с одинаковыми электронными характеристиками могут давать разные результаты на одной и той же резиновой трубке. Компактная машина, предназначенная для силиконовых трубок, может обеспечивать точную регулировку длины, тогда как промышленный резак для шлангов может отдавать предпочтение стабильной подаче армированных изделий.
Таким образом, практический вопрос заключается не просто в том, насколько точно Автоматическая машина для резки резиновых трубок может быть на бумаге. Более полезный вопрос заключается в том, может ли он поддерживать требуемый допуск для конкретной трубы, диаметра, толщины стенки и длины резки, используемой в производстве. Испытание машины на реальном резиновом материале может показать это гораздо более четко, чем одно значение точности в спецификации.

Мощность двигателя: 110 кВт Максимальная производительность: 700 кг/ч
См. подробности
Мощность двигателя: 160 кВт Максимальная производительность: 1000 кг/ч
См. подробности
Преимущества продукта Данная производственная линия представляет собой модель высокопроизводительн...
См. подробностиОтрезать резиновую трубку определенной длины кажется простой задачей, пока материал не начнет сжи......
ЧИТАТЬ ДАЛЕЕРезиновые уплотнения редко имеют одинаковую геометрию. Плоская прокладка может иметь относительно......
ЧИТАТЬ ДАЛЕЕЭкструзия силикона снаружи может выглядеть просто: резиновая смесь поступает в экструдер, проходи......
ЧИТАТЬ ДАЛЕЕТопливные шланги являются важнейшими компонентами автомобильных и промышленных систем подачи топл......
ЧИТАТЬ ДАЛЕЕЭкструзия резины требует точного контроля над потоком материала, температурой и давлением для про......
ЧИТАТЬ ДАЛЕЕСтадия резки играет важную роль в производстве резиновых трубок. После экструзии, охлаждения и от......
ЧИТАТЬ ДАЛЕЕИндустрия резиновых шлангов постоянно развивается, поскольку производители требуют большей стабил......
ЧИТАТЬ ДАЛЕЕДата проведения: 15 – 17 сентября 2026 г.Место проведения: Шанхайский международный выставочный цент......
ЧИТАТЬ ДАЛЕЕРезиновые листы широко используются в промышленной герметизации, виброизоляции, электрозащите, ав......
ЧИТАТЬ ДАЛЕЕСпиральные шланги широко используются в гидравлических системах, промышленном оборудовании и тран......
ЧИТАТЬ ДАЛЕЕТрадиционные уплотнительные профили обычно используют один материал для выполнения нескольких фун......
ЧИТАТЬ ДАЛЕЕПроизводители окон и дверей часто задаются вопросом, можно ли использовать один профиль резиновог......
ЧИТАТЬ ДАЛЕЕЭкструзии силиконовой резины широко используются в автомобильных уплотнительных системах, медицин......
ЧИТАТЬ ДАЛЕЕПотребность в более быстрой и более контролируемой термической обработке подтол......
ЧИТАТЬ ДАЛЕЕЭволюция линия по производству экструзионной резины больше не ограничивается формованием у......
ЧИТАТЬ ДАЛЕЕПроизводительность современного резиновая духовка с горячим воздухом больше не опре......
ЧИТАТЬ ДАЛЕЕРезиновые изделия, используемые в автомобильных уплотнительных системах, промышленных шлангах, ст......
ЧИТАТЬ ДАЛЕЕТипы линий по производству экструзии резины Линии по производству экструзии резины класс......
ЧИТАТЬ ДАЛЕЕСистемы перекачки автомобильных жидкостей Линии по производству резиновых шлангов о......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами — это промышленная система, используемая для вулканизации......
ЧИТАТЬ ДАЛЕЕКаковы основные виды Машины для вулканизации резины Пресс для прессования – Самый ......
ЧИТАТЬ ДАЛЕЕПроизводство резиновых шлангов — это специализированный промышленный процесс, в ходе которого нео......
ЧИТАТЬ ДАЛЕЕЭкструзия резины — это непрерывный производственный процесс, используемый для производства таких ......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами широко используется при непрерывной вулканизации резиновы......
ЧИТАТЬ ДАЛЕЕУчитывая критический характер этих компонентов, оборудование, которое их производит, требует как ......
ЧИТАТЬ ДАЛЕЕПоддержание контроля температуры Управление температурой является одним из важнейших рабо......
ЧИТАТЬ ДАЛЕЕРаспространенные типы экструдеров EPDM Экструдеры EPDM представляют собой специализ......
ЧИТАТЬ ДАЛЕЕСтандарт линия по производству резиновых шлангов состоит из нескольких взаимосвязанных маш......
ЧИТАТЬ ДАЛЕЕОтверждение в соляной ванне — это процесс термической обработки, используемый для улучшения свойс......
ЧИТАТЬ ДАЛЕЕлиния по производству экструзионной резины является ключевым компонентом в производстве раз......
ЧИТАТЬ ДАЛЕЕ