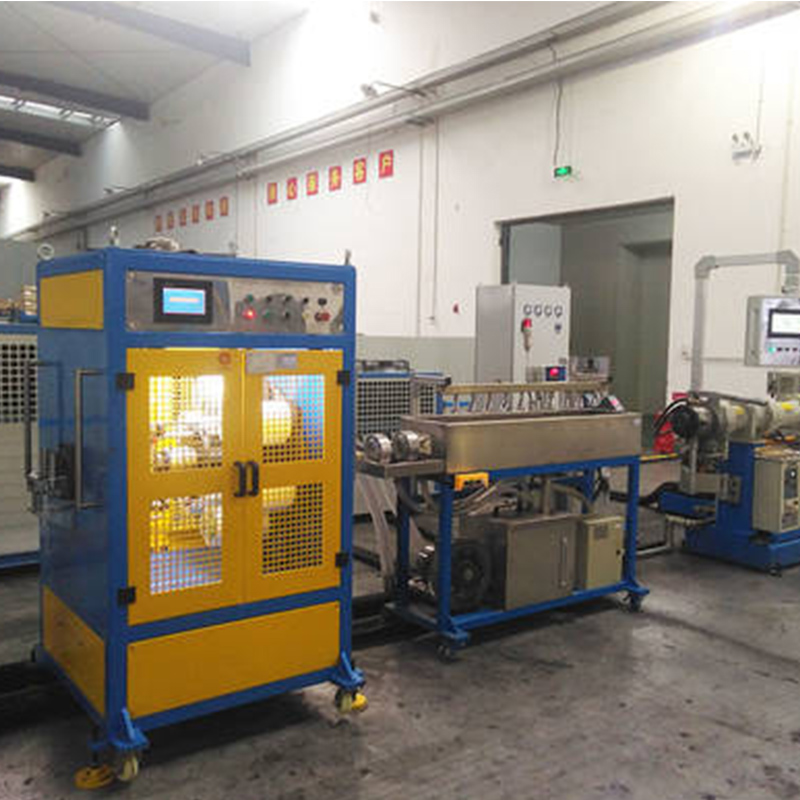
Резиновый экструдер холодного питания Ф90 мм, 16D
Кот:Серия экструдеров
Мощность двигателя: 55 кВт Максимальная производительность: 320 кг/ч
См. подробности
Резиновые уплотнения редко имеют одинаковую геометрию. Плоская прокладка может иметь относительно простое поперечное сечение, тогда как сальник может содержать тонкую кромку, пружинную канавку или усиленную конструкцию. Уплотнительные кольца также кажутся простыми, но их круглое поперечное сечение и уплотняющая поверхность требуют контролируемых размеров полости и расположения заусенцев. Сложные автомобильные уплотнения могут содержать ребра, каналы, отверстия и несколько уплотнительных кромок в одном компоненте.
Эти различия делают контроль формования важной частью производства резиновых уплотнений. А Машина для изготовления резиновых уплотнений необходимо работать вместе с формой, системой нагрева, контролем давления, вентиляционным устройством и системой извлечения из формы. Форма готового уплотнителя часто определяет, какая часть процесса формования заслуживает большего внимания.
Плоские прокладки обычно легче формовать, чем уплотнения с тонкими кромками или глубокими канавками. Однако на больших поверхностях прокладок все равно может наблюдаться неравномерное заполнение, изменение толщины или попадание воздуха.
Компрессионное формование обычно ассоциируется с уплотнениями и прокладками, поскольку материал готовится в виде заготовки и сжимается внутри нагретой полости. Структура формы, загрузка материала, давление и условия отверждения — все это влияет на конечную деталь.
Уплотнительное кольцо имеет простой внешний вид, однако его герметичность во многом зависит от постоянства размеров. Небольшое количество нежелательного материала вокруг линии разъема может помешать герметизации, особенно в динамических приложениях.
| Форма уплотнения | Ключевая проблема литья | Важная зона контроля |
| уплотнительное кольцо | Круглое сечение | Размер полости, линия разъема, заусенец |
| Плоская прокладка | Толщина и плоскостность | Параллельность давления и пресс-формы |
| Сальник | Тонкая уплотнительная кромка | Поток, вентиляция, распалубка |
| Профильное уплотнение | Несколько ребер или канавок | Заполнение полостей и контроль размеров |
| Глубокое уплотнение | Высвобождение из полости | Поверхность выброса и формы |
В ссылках на конструкцию пресс-формы с уплотнительными кольцами особое внимание уделяется компенсации усадки полости и выравниванию половин формы. Расположение линии разъема также влияет на расположение заусенца на готовом кольце.
Линия разъема – это не просто граница между двумя половинками формы. От его расположения можно определить, появится ли засветка непосредственно на уплотняемой поверхности или в менее чувствительной зоне. Обычный горизонтальный разъем может подойти для некоторых статических уплотнений, тогда как угловые или более специализированные разъемы могут быть рассмотрены для требовательных динамических уплотнений.
Сальники и другие компоненты манжетного типа представляют собой другую проблему. Их тонкие края уплотнения должны заполняться должным образом, без чрезмерных заусенцев или неполных участков. Литье под давлением может обеспечить контролируемое заполнение материалом через систему направляющих, литников и полостей, что делает его пригодным для сложных уплотнительных компонентов с высокими требованиями к размерам.
Машина со ступенчатым контролем давления и расхода может дать операторам большую гибкость при работе с различными резиновыми смесями и геометриями пресс-форм. Некоторые коммерческие системы впрыска резины обеспечивают несколько стадий давления и потока, а также функции нагрева, зажима, вентиляции и извлечения из формы.
Автомобильные дверные уплотнители, оконные уплотнители, пылезащитные уплотнители и специальные промышленные профили могут содержать несколько функциональных зон в одном поперечном сечении. Ребра, каналы, резкие переходы и тонкие стенки могут создавать разные условия наполнения внутри одной и той же полости.
Такая продукция предъявляет повышенные требования к вентиляция пресс-формы и контроль потока материала . Полость, которая хорошо заполняется вокруг толстого сечения, может вести себя по-другому вокруг тонкого ребра. Поэтому пресс-форма нуждается в соответствующей комбинации литников, вентиляционных отверстий, геометрии полости и настроек давления.
Вакуумное компрессионное формование — еще один подход, используемый для изготовления резиновых уплотнений, уплотнительных колец, сальников и силиконовых прокладок. Вакуумная вентиляция может помочь удалить захваченный воздух из канавок и зон разъема, а стабильный нагрев и удержание давления поддерживают постоянство отверждения.
Практическое рассмотрение оборудования следует начинать с фактической геометрии уплотнения, а не только с тоннажа машины.
Простая прокладка, прецизионное уплотнительное кольцо, сальник с тонкой кромкой и многофункциональный профиль могут относиться к одной и той же широкой категории резиновых уплотнений, однако требования к их формованию могут быть совершенно разными. Компрессионное формование, трансферное формование, литье под давлением и вакуумные процессы обеспечивают различные способы контроля наполнения, давления, нагрева, вентиляции и выпуска.
Это делает геометрию продукта полезной отправной точкой для оценки Машина для изготовления резиновых уплотнений . Анализ поперечного сечения, критических уплотняющих поверхностей, структуры полостей, местоположения вспышки, твердости материала и пути извлечения из формы может обеспечить более четкую спецификацию оборудования, чем полагаться только на производительность машины.

Мощность двигателя: 55 кВт Максимальная производительность: 320 кг/ч
См. подробности
Мощность двигателя: 37 кВт Максимальная производительность: 150 кг/ч
См. подробностиОтрезать резиновую трубку определенной длины кажется простой задачей, пока материал не начнет сжи......
ЧИТАТЬ ДАЛЕЕРезиновые уплотнения редко имеют одинаковую геометрию. Плоская прокладка может иметь относительно......
ЧИТАТЬ ДАЛЕЕЭкструзия силикона снаружи может выглядеть просто: резиновая смесь поступает в экструдер, проходи......
ЧИТАТЬ ДАЛЕЕТопливные шланги являются важнейшими компонентами автомобильных и промышленных систем подачи топл......
ЧИТАТЬ ДАЛЕЕЭкструзия резины требует точного контроля над потоком материала, температурой и давлением для про......
ЧИТАТЬ ДАЛЕЕСтадия резки играет важную роль в производстве резиновых трубок. После экструзии, охлаждения и от......
ЧИТАТЬ ДАЛЕЕИндустрия резиновых шлангов постоянно развивается, поскольку производители требуют большей стабил......
ЧИТАТЬ ДАЛЕЕДата проведения: 15 – 17 сентября 2026 г.Место проведения: Шанхайский международный выставочный цент......
ЧИТАТЬ ДАЛЕЕРезиновые листы широко используются в промышленной герметизации, виброизоляции, электрозащите, ав......
ЧИТАТЬ ДАЛЕЕСпиральные шланги широко используются в гидравлических системах, промышленном оборудовании и тран......
ЧИТАТЬ ДАЛЕЕТрадиционные уплотнительные профили обычно используют один материал для выполнения нескольких фун......
ЧИТАТЬ ДАЛЕЕПроизводители окон и дверей часто задаются вопросом, можно ли использовать один профиль резиновог......
ЧИТАТЬ ДАЛЕЕЭкструзии силиконовой резины широко используются в автомобильных уплотнительных системах, медицин......
ЧИТАТЬ ДАЛЕЕПотребность в более быстрой и более контролируемой термической обработке подтол......
ЧИТАТЬ ДАЛЕЕЭволюция линия по производству экструзионной резины больше не ограничивается формованием у......
ЧИТАТЬ ДАЛЕЕПроизводительность современного резиновая духовка с горячим воздухом больше не опре......
ЧИТАТЬ ДАЛЕЕРезиновые изделия, используемые в автомобильных уплотнительных системах, промышленных шлангах, ст......
ЧИТАТЬ ДАЛЕЕТипы линий по производству экструзии резины Линии по производству экструзии резины класс......
ЧИТАТЬ ДАЛЕЕСистемы перекачки автомобильных жидкостей Линии по производству резиновых шлангов о......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами — это промышленная система, используемая для вулканизации......
ЧИТАТЬ ДАЛЕЕКаковы основные виды Машины для вулканизации резины Пресс для прессования – Самый ......
ЧИТАТЬ ДАЛЕЕПроизводство резиновых шлангов — это специализированный промышленный процесс, в ходе которого нео......
ЧИТАТЬ ДАЛЕЕЭкструзия резины — это непрерывный производственный процесс, используемый для производства таких ......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами широко используется при непрерывной вулканизации резиновы......
ЧИТАТЬ ДАЛЕЕУчитывая критический характер этих компонентов, оборудование, которое их производит, требует как ......
ЧИТАТЬ ДАЛЕЕПоддержание контроля температуры Управление температурой является одним из важнейших рабо......
ЧИТАТЬ ДАЛЕЕРаспространенные типы экструдеров EPDM Экструдеры EPDM представляют собой специализ......
ЧИТАТЬ ДАЛЕЕСтандарт линия по производству резиновых шлангов состоит из нескольких взаимосвязанных маш......
ЧИТАТЬ ДАЛЕЕОтверждение в соляной ванне — это процесс термической обработки, используемый для улучшения свойс......
ЧИТАТЬ ДАЛЕЕлиния по производству экструзионной резины является ключевым компонентом в производстве раз......
ЧИТАТЬ ДАЛЕЕ