Резиновый экструдер холодного питания Ф120 мм, 16D
Кот:Серия экструдеров
Мощность двигателя: 110 кВт Максимальная производительность: 700 кг/ч
См. подробности
Силиконовые профили бывают разных форм, включая уплотнительные ленты, гибкие трубки, прокладки и компоненты нестандартной формы. Хотя экструзионная головка определяет первоначальный контур поперечного сечения, шнек внутри экструдера также влияет на то, насколько равномерно силиконовый компаунд достигает головки. Изменения в потоке материала, давлении, сдвиговом нагреве и стабильности подачи могут повлиять на размеры и внешний вид поверхности готового профиля.
Для производителей, производящих силиконовые компоненты с узкими допусками или сложным поперечным сечением, геометрия винтов заслуживает пристального внимания при планировании оборудования. А машина экструдера силикона должен стабильно транспортировать смесь, сохраняя при этом подходящие условия обработки, прежде чем материал пройдет через матрицу. Диаметр винта, глубина витка, шаг, степень сжатия и соотношение длины к диаметру — все это способствует этому процессу.
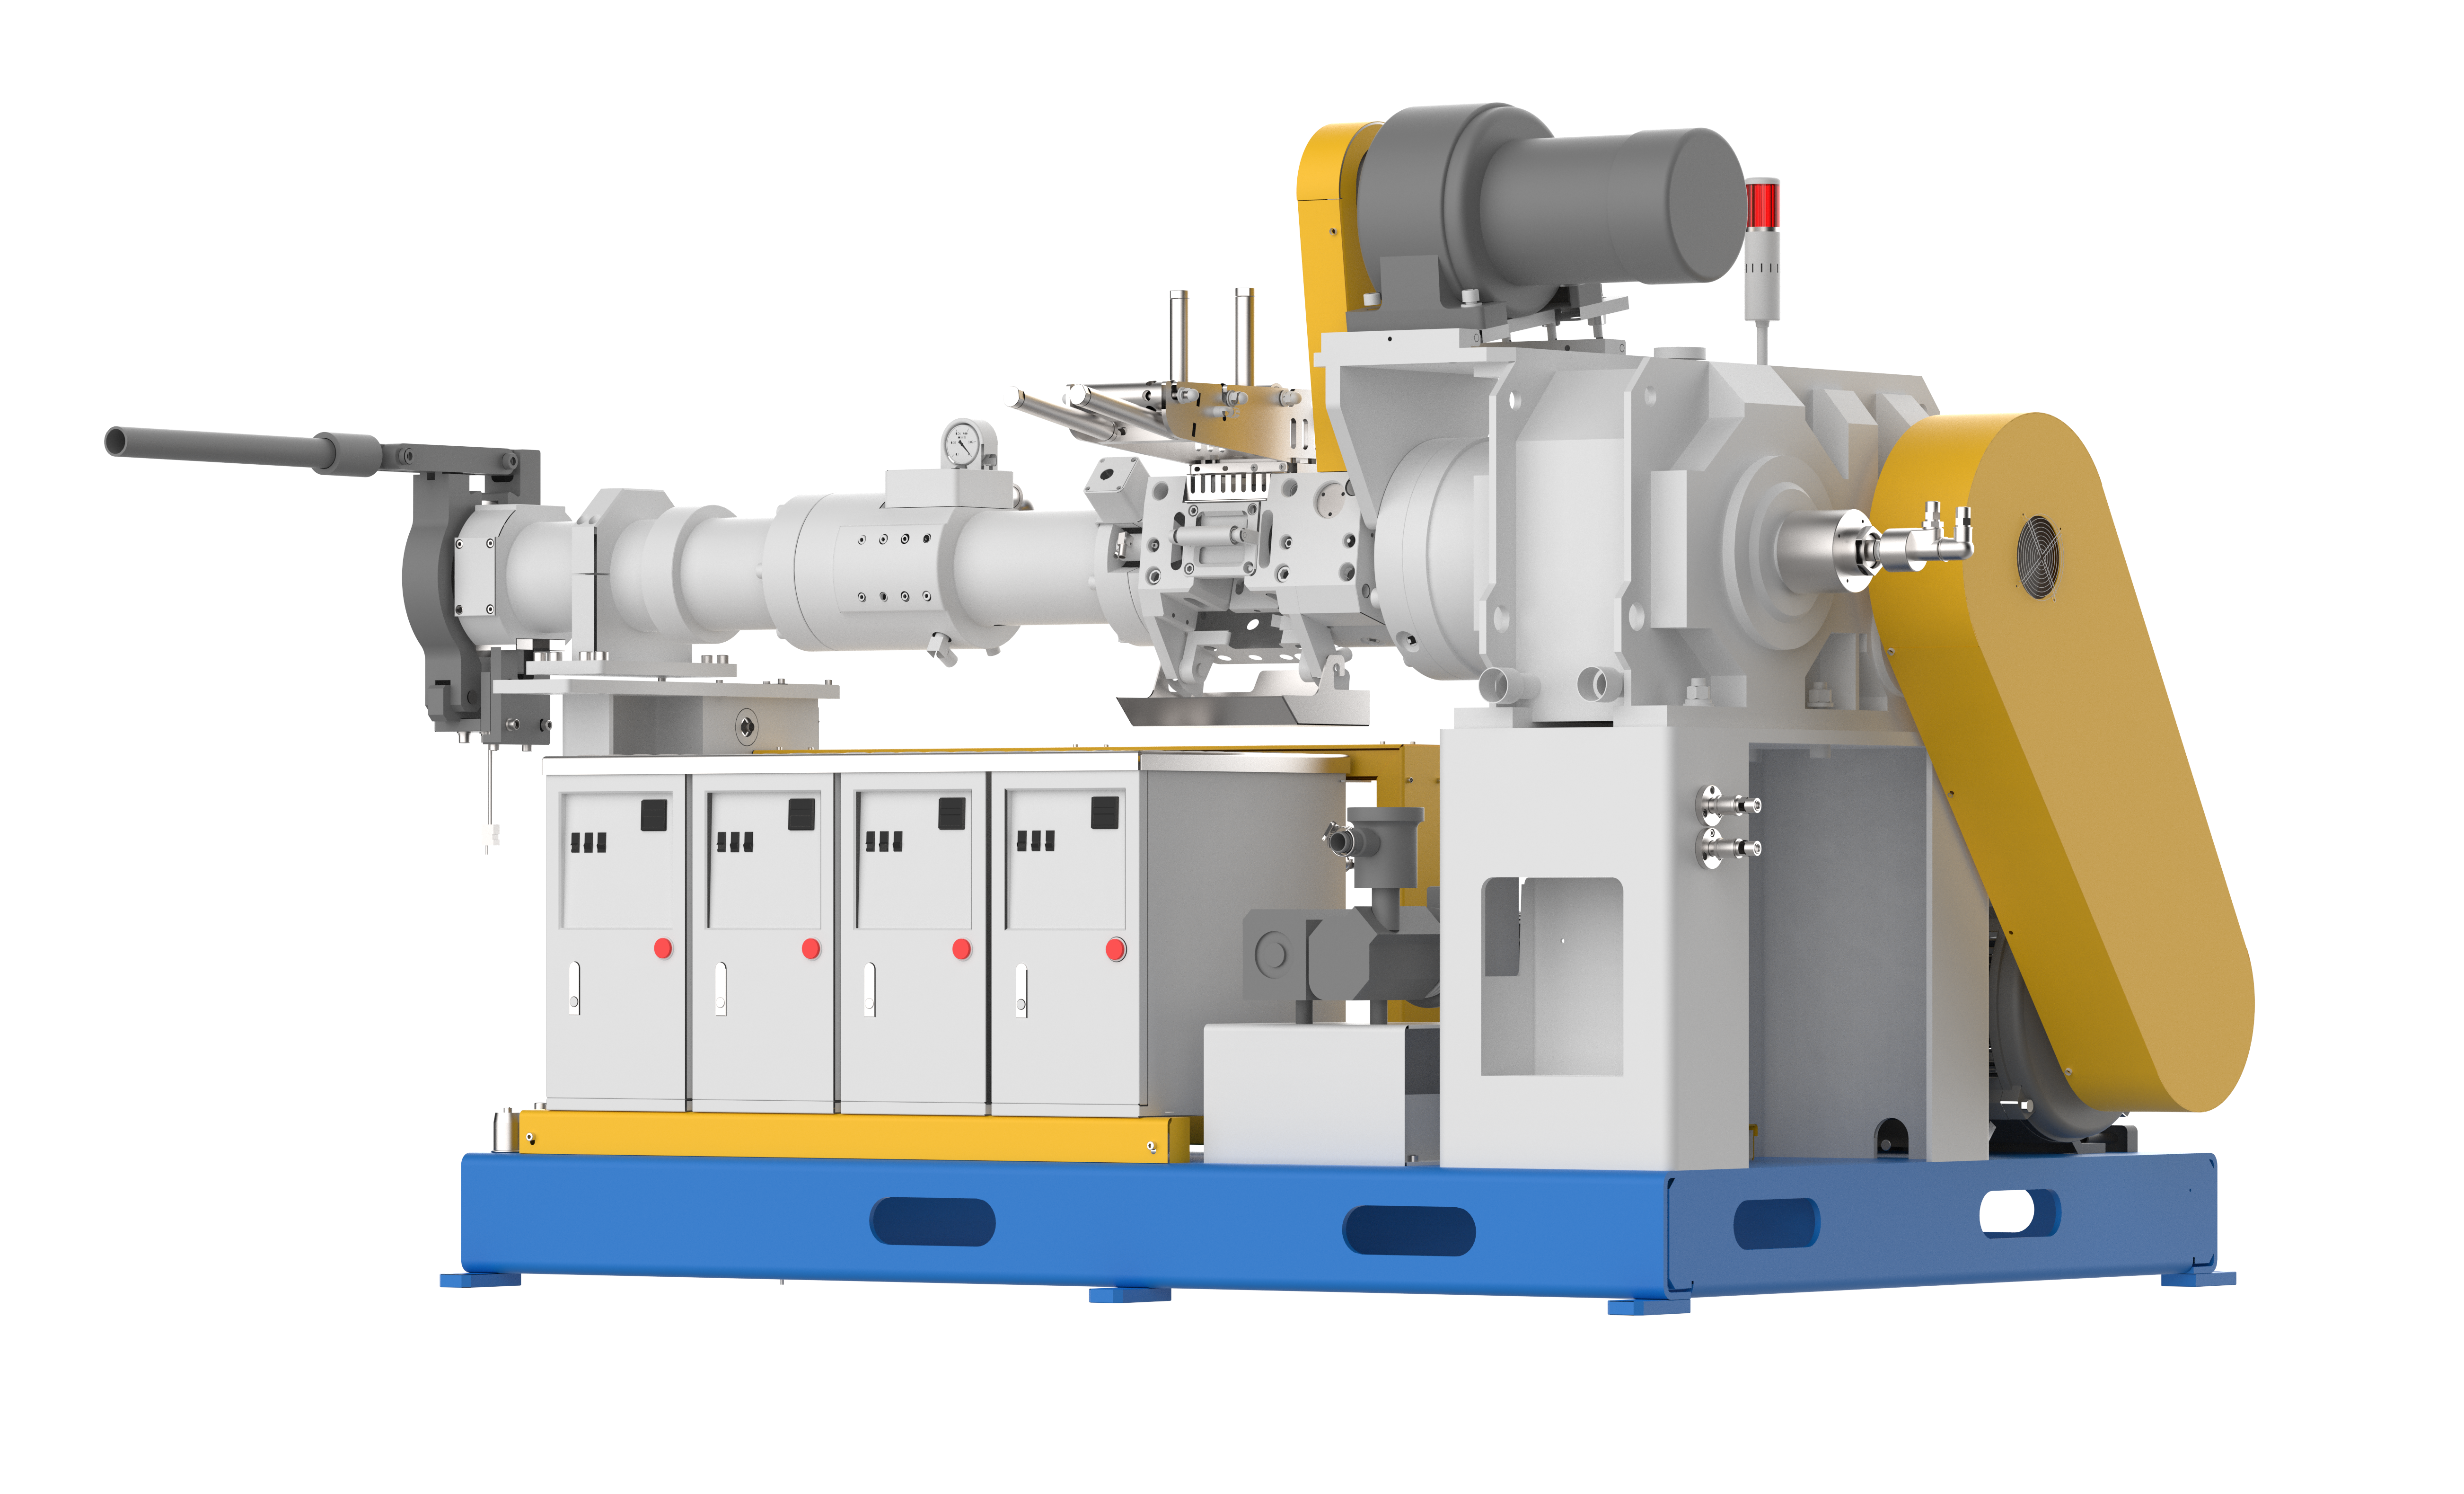
Шнек вращается внутри цилиндра и перемещает силиконовую резину к экструзионной головке. Его геометрия определяет, как материал попадает в канал шнека, испытывает механический сдвиг и развивает давление перед достижением матрицы. Изменения в этих условиях могут повлиять на стабильность результатов и на то, как компаунд заполняет инструмент.
При оценке оборудования заслуживают внимания несколько параметров шнека:
Эти параметры работают вместе, а не независимо. Шнек подходящего диаметра, но с неподходящей конструкцией канала, все равно может создавать нестабильный поток. Правильная конфигурация зависит от силиконового компаунда, необходимых размеров профиля, целевой мощности и условий эксплуатации.
Диаметр шнека часто связан с производительностью экструзии, но шнек большего размера не обеспечивает автоматического получения более однородного профиля. Производительность также зависит от скорости вращения, условий подачи, геометрии шнека, сопротивления матрицы и реологического поведения компаунда.
Более глубокие винтовые каналы обеспечивают больше места для транспортировки силиконового компаунда. Такое устройство может поддерживать подачу и транспортировку, особенно при использовании подходящих систем холодной подачи, предназначенных для силиконового каучука высокой консистенции. Однако глубина канала должна быть согласована с характеристиками сжатия шнека и требованиями последующего инструмента.
Геометрия полета может влиять на следующие производственные характеристики:
Для тонкостенных трубок или узких уплотнительных полос изменения в подаче материала могут проявляться в изменении толщины стенки или ширины профиля. Более широкий сплошной профиль может реагировать по-другому, поскольку сопротивление штампа и распределение материала по его поперечному сечению не одинаковы.
Соотношение L/D является полезным ориентиром для сравнения конфигураций винтов. Он представляет собой эффективную длину винта, разделенную на диаметр винта. Например, шнек с рабочей длиной 1200 мм и диаметром 100 мм имеет соотношение L/D 12:1.
Оборудование для экструзии силикона доступно в различных конфигурациях L/D. В некоторых конструкциях с холодной подачей используются соотношения от 10:1 до 12:1, тогда как в других машинах используются другие пропорции в зависимости от предполагаемых условий обработки. Не существует универсального соотношения, подходящего для каждого силиконового состава и профиля.
| Рассмотрение дизайна | Потенциальное влияние на процесс | Что покупатели должны проверить |
| Более короткая эффективная длина винта | Обеспечивает более короткий путь транспортировки и изменяет доступное время обработки. | Остаются ли стабильными подача и выход целевого соединения |
| Увеличенная эффективная длина винта | Изменяет время пребывания, развитие давления и накопленное воздействие сдвига. | Соответствует ли дополнительная длина материалу и производственным требованиям |
| Распределение глубины полета | Влияние на пропускную способность и сжатие материала | Соответствует ли профиль шнека характеристикам текучести компаунда |
| Устройство охлаждения | Помогает контролировать тепло, выделяющееся во время транспортировки и резки материала. | Можно ли постоянно контролировать температуру ствола и зоны подачи |
Удлиненный винт не является автоматически предпочтительнее более короткой конструкции. Чрезмерное время пребывания или сдвиговый нагрев могут повлиять на термочувствительный состав, а неподходящая короткая конфигурация может не обеспечить требуемую стабильность давления. Покупателям следует оценить всю конструкцию шнека и ствола, а не полагаться только на показатель L/D.
Силиконовая резина ведет себя иначе, чем многие обычные термопластические материалы. Силиконовые соединения высокой консистенции перерабатываются как резиновые смеси, а не просто выплавляются из твердых пластиковых гранул. Шнек должен транспортировать материал и развивать давление, необходимое для экструзии, без выделения чрезмерного тепла.
Степень сжатия описывает изменение глубины винтового канала между обозначенными секциями. Его фактическое определение и расчет должны быть подтверждены технической документацией производителя машины, поскольку в конструкциях винтов могут использоваться разные конфигурации.
Механическое трение и сдвиг могут повысить температуру смеси во время обработки. Чрезмерное тепло может сократить доступное окно обработки или вызвать преждевременное отверждение чувствительных силиконовых составов. Как только компаунд начнет отверждаться, не достигнув намеченной последующей стадии, могут возникнуть дефекты поверхности, нестабильность потока или перебои в производстве.
Несколько факторов конструкции и эксплуатации могут помочь контролировать этот риск:
Увеличение скорости шнека без учета этих факторов может временно повысить производительность, а также увеличить сдвиговой нагрев или изменение давления. Поэтому при производственных испытаниях следует проверять как производительность, так и качество неотвержденного профиля.
Экструзионная матрица устанавливает первоначальную форму профиля, но шнек влияет на постоянство потока материала, достигающего этой матрици. Это различие важно для таких продуктов, как полые силиконовые трубки, многоканальные уплотнители, U-образные ленты и профили с неравномерной толщиной стенок.
Геометрия винта — это только часть решения. Размеры отверстия матрицы, конструкция площадки матрицы, выравнивание оправки, рецептура компаунда, скорость вытягивания на выходе и условия отверждения также влияют на конечный результат. Хорошо сконфигурированный шнек не может компенсировать неправильно спроектированную матрицу или непоследовательное обращение с ним на последующих этапах.
Производители должны измерить экструдированный профиль в определенных точках и сравнить результаты с чертежом изделия. Пробные запуски могут помочь отличить изменение потока, связанное с винтом, от проблем с оснасткой или отверждением до окончательного определения производственных параметров.
Различные силиконовые продукты предъявляют разные требования к экструзионной системе. Спецификации оборудования должны отражать геометрию и предполагаемое использование компонента, а не общее описание производительности экструзии.
| Силиконовый продукт | Ключевая проблема процесса | Рассмотрение оборудования |
| Тонкостенные силиконовые трубки. | Толщина стенки и постоянство внутреннего диаметра | Стабильная подача материала, подходящее выравнивание оправки и контролируемая скорость вытягивания. |
| Твердые силиконовые уплотнительные ленты | Ширина, высота и определение кромки профиля | Постоянное выходное давление и совместимая геометрия матрицы. |
| Сложные многоканальные уплотнения | Распределение материала по нескольким разделам | Тщательно спроектированные каналы потока и точное выравнивание инструментов. |
| Толстые силиконовые профили. | Сохранение формы и равномерное отверждение после обработки | Подходящая поддержка линии, производительность вулканизации и контролируемая транспортировка продукта. |
Эти соображения служат отправной точкой для обсуждения оборудования. Фактические размеры шнека, диапазон скоростей, выходная мощность и температурные настройки должны быть установлены в соответствии с рецептурой силикона и результатами производственных испытаний.
Перед покупкой или настройкой экструзионной линии технические группы могут подготовить краткий контрольный список технических характеристик. Это упрощает сравнение конструкций оборудования с реальными производственными требованиями.
Номинальную мощность также следует интерпретировать осторожно. Заявленная производителем производительность может зависеть от состава смеси, скорости шнека, сечения профиля и условий эксплуатации. Машина, которая обеспечивает заданную производительность с простой сплошной полосой, может не достичь такой же производительности с полым или многоканальным профилем.
Геометрия шнека может влиять на постоянство формы экструдированных силиконовых профилей, влияя на транспортировку материала, развитие давления, сдвиговой нагрев и стабильность потока. Однако окончательные размеры зависят от взаимодействия между шнеком, цилиндром, системой подачи, матрицей, оборудованием для отверждения и последующими манипуляциями.
Производители, оценивающие линию по производству экструзии силикона, должны начать с предполагаемой геометрии продукта и характеристик соединения, а затем подтвердить, соответствует ли конфигурация шнеков этим требованиям. Анализ технических характеристик наряду с фактическими испытаниями экструзии обеспечивает более надежную основу для принятия решения об оборудовании, чем сравнение только диаметра шнека или номинальной производительности.
Вам нужно изготовить силиконовую трубку, уплотнительную ленту или индивидуальный профиль? Прежде чем обсуждать конфигурацию машины с поставщиком оборудования, подготовьте чертеж продукта, информацию о материалах и целевую производительность. Эти детали помогают создать практическую отправную точку для проектирования винтов, разработки штампов и планирования производственной линии.

Мощность двигателя: 110 кВт Максимальная производительность: 700 кг/ч
См. подробности
Мощность двигателя: 55 кВт Максимальная производительность: 320 кг/ч
См. подробности
Мощность двигателя: 22 кВт Максимальная производительность: 120 кг/ч
См. подробности
Мощность двигателя: 7,5 кВт Максимальная производительность: 50 кг/ч
См. подробности
Преимущества продукта Данная производственная линия в основном используется для изготовления резин...
См. подробности
1. Преимущества системы управления: использование двигателей Siemens, преобразователей частоты и ПЛК...
См. подробностиСиликоновые профили бывают разных форм, включая уплотнительные ленты, гибкие трубки, прокладки и ......
ЧИТАТЬ ДАЛЕЕКонструкция резинового шланга часто обсуждается с точки зрения внутреннего диаметра, внешнего диа......
ЧИТАТЬ ДАЛЕЕРезиновый профиль может придавать экструзионной головке правильную форму, но при этом изменяться ......
ЧИТАТЬ ДАЛЕЕОтрезать резиновую трубку определенной длины кажется простой задачей, пока материал не начнет сжи......
ЧИТАТЬ ДАЛЕЕРезиновые уплотнения редко имеют одинаковую геометрию. Плоская прокладка может иметь относительно......
ЧИТАТЬ ДАЛЕЕЭкструзия силикона снаружи может выглядеть просто: резиновая смесь поступает в экструдер, проходи......
ЧИТАТЬ ДАЛЕЕТопливные шланги являются важнейшими компонентами автомобильных и промышленных систем подачи топл......
ЧИТАТЬ ДАЛЕЕЭкструзия резины требует точного контроля над потоком материала, температурой и давлением для про......
ЧИТАТЬ ДАЛЕЕСтадия резки играет важную роль в производстве резиновых трубок. После экструзии, охлаждения и от......
ЧИТАТЬ ДАЛЕЕИндустрия резиновых шлангов постоянно развивается, поскольку производители требуют большей стабил......
ЧИТАТЬ ДАЛЕЕДата проведения: 15 – 17 сентября 2026 г.Место проведения: Шанхайский международный выставочный цент......
ЧИТАТЬ ДАЛЕЕРезиновые листы широко используются в промышленной герметизации, виброизоляции, электрозащите, ав......
ЧИТАТЬ ДАЛЕЕСпиральные шланги широко используются в гидравлических системах, промышленном оборудовании и тран......
ЧИТАТЬ ДАЛЕЕТрадиционные уплотнительные профили обычно используют один материал для выполнения нескольких фун......
ЧИТАТЬ ДАЛЕЕПроизводители окон и дверей часто задаются вопросом, можно ли использовать один профиль резиновог......
ЧИТАТЬ ДАЛЕЕЭкструзии силиконовой резины широко используются в автомобильных уплотнительных системах, медицин......
ЧИТАТЬ ДАЛЕЕПотребность в более быстрой и более контролируемой термической обработке подтол......
ЧИТАТЬ ДАЛЕЕЭволюция линия по производству экструзионной резины больше не ограничивается формованием у......
ЧИТАТЬ ДАЛЕЕПроизводительность современного резиновая духовка с горячим воздухом больше не опре......
ЧИТАТЬ ДАЛЕЕРезиновые изделия, используемые в автомобильных уплотнительных системах, промышленных шлангах, ст......
ЧИТАТЬ ДАЛЕЕТипы линий по производству экструзии резины Линии по производству экструзии резины класс......
ЧИТАТЬ ДАЛЕЕСистемы перекачки автомобильных жидкостей Линии по производству резиновых шлангов о......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами — это промышленная система, используемая для вулканизации......
ЧИТАТЬ ДАЛЕЕКаковы основные виды Машины для вулканизации резины Пресс для прессования – Самый ......
ЧИТАТЬ ДАЛЕЕПроизводство резиновых шлангов — это специализированный промышленный процесс, в ходе которого нео......
ЧИТАТЬ ДАЛЕЕЭкструзия резины — это непрерывный производственный процесс, используемый для производства таких ......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами широко используется при непрерывной вулканизации резиновы......
ЧИТАТЬ ДАЛЕЕУчитывая критический характер этих компонентов, оборудование, которое их производит, требует как ......
ЧИТАТЬ ДАЛЕЕПоддержание контроля температуры Управление температурой является одним из важнейших рабо......
ЧИТАТЬ ДАЛЕЕРаспространенные типы экструдеров EPDM Экструдеры EPDM представляют собой специализ......
ЧИТАТЬ ДАЛЕЕ