Резиновый экструдер холодного питания Ф120 мм, 16D
Кот:Серия экструдеров
Мощность двигателя: 110 кВт Максимальная производительность: 700 кг/ч
См. подробности
Постоянство размеров является ключевым требованием при производстве резиновых профилей из EPDM. Автомобильные уплотнительные ленты, изоляционные трубы, резиновые листы и промышленные уплотнительные компоненты часто требуют контролируемой толщины, ширины и геометрии поперечного сечения. Однако вариации могут появляться на разных этапах производства, даже если используется одна и та же рецептура резины. Понимание Процесс экструзии резины EPDM помогает производителям выявлять эти различия и улучшать контроль производства.
В Baina мы уделяем особое внимание взаимосвязи между экструзионным оборудованием, поведением материала и последующей обработкой. Наш опыт работы с производственными линиями по переработке резины показывает, что отклонения размеров редко возникают из-за одного эксплуатационного фактора. Конструкция матрицы, вязкость смеси, температура, скорость шнека и условия вытягивания — все это влияет на размеры конечного продукта.
EPDM — вязкоупругий материал. Резиновые смеси подвергаются деформации при прохождении через экструзионную головку и частично восстанавливают свою первоначальную форму после выхода из отверстия матрицы. Такое поведение известно как набухание.
Экструдированный профиль может стать шире или толще отверстия матрицы, что делает компенсацию матрицы важной частью подготовки оборудования и инструментов.
Мы рекомендуем оценивать размеры штампа путем реальных испытаний материала, а не полностью полагаться на номинальный размер отверстия. Это помогает подобрать подходящую конструкцию оснастки для требуемого профиля EPDM.
Контроль температуры является еще одним важным фактором при экструзии EPDM. Тепло, выделяемое вращением шнека, трением и внешним нагревом, может изменить вязкость смеси во время непрерывного производства. Чрезмерное тепло также может увеличить риск преждевременной вулканизации.
Разница температур между зоной подачи, цилиндром, экструзионной головкой и матрицей может привести к нестабильному потоку материала. Стабильный температурный профиль помогает поддерживать более предсказуемые условия экструзии.
В Baina мы учитываем следующие аспекты при настройке производственной линии:
Производительность экструзии и скорость вытягивания на выходе напрямую влияют на размеры профиля. Скорость шнека определяет, сколько резины поступает в экструзионную головку, а система вытягивания контролирует скорость перемещения экструдированного материала по производственной линии.
Несоответствие между этими двумя скоростями может привести к растяжению, изменению толщины или колебаниям ширины профиля. Чрезмерное тяговое усилие может уменьшить размеры изделия, а недостаточное тяговое усилие может привести к расширению или деформации материала во время транспортировки.
При планировании нашего оборудования учитывается координация производительности экструдера, движения конвейера и скорости вытягивания. Производители также должны контролировать эти настройки после изменения характеристик материала или продукта.
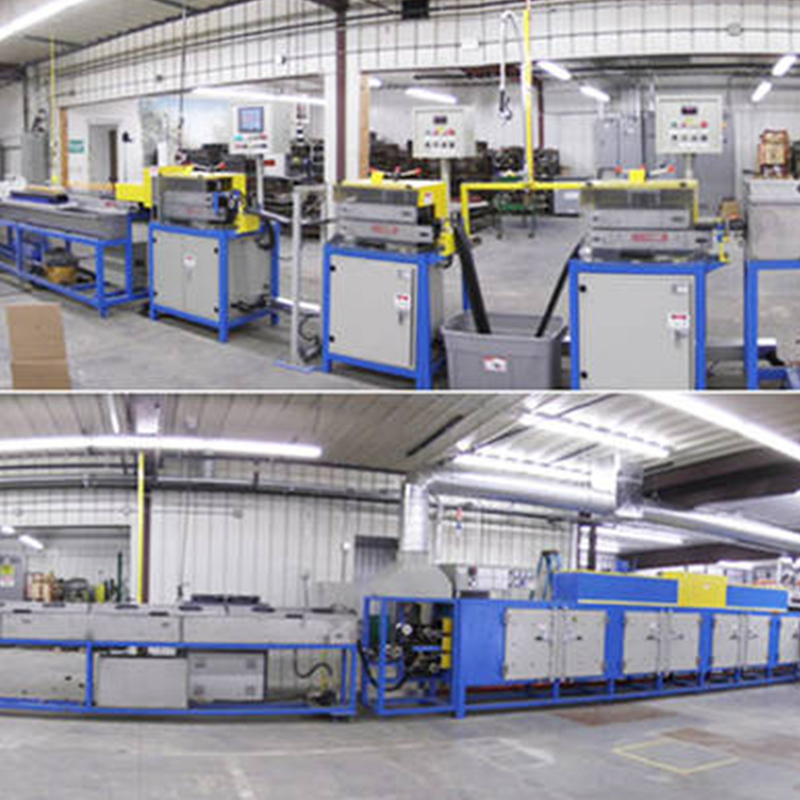
Профили EPDM обычно требуют непрерывной вулканизации после экструзии. Общие методы отверждения включают туннели с горячим воздухом, микроволновое нагревание и системы соляных ванн. Выбранный метод и условия отверждения влияют на структуру и стабильность размеров конечного продукта.
Неравномерный нагрев или недостаточное отверждение могут привести к различиям в усадке, деформации или качестве поверхности. Поэтому размеры продукта, измеренные сразу после штамповки, могут отличаться от размеров, зарегистрированных после отверждения и охлаждения.
Мы рекомендуем проверить следующие условия производства:
Проверка размеров должна охватывать несколько этапов производства, а не полагаться только на измерения готового продукта. Это позволяет легче выявить, где начинаются отклонения и какие настройки оборудования требуют корректировки.
| Этап проверки | Ключевые параметры | Цель |
| Выход из штампа | Ширина, толщина, форма поперечного сечения | Оцените раздутость матрицы и геометрию исходного профиля. |
| После вывоза | Размеры профиля и растяжение | Проверьте скорость вытягивания и эффекты натяжения. |
| После вулканизации | Форма, усадка, состояние поверхности | Оцените изменения размеров, связанные с отверждением. |
| После охлаждения | Окончательная ширина и толщина | Подтвердите размеры готового продукта |
Непрерывные лазерные измерения также могут помочь производителям контролировать размеры профиля во время производства. В сочетании с регулярным отбором проб и записью параметров оборудования эта информация обеспечивает практическую основу для корректировки процесса.
В Baina мы понимаем, что стабильная экструзия EPDM требует координации между экструдером, системой матриц, оборудованием для контроля температуры, секцией вулканизации и тяговым устройством. Каждый компонент играет роль в поддержании необходимых размеров продукта.
Наши решения для производственных линий разрабатываются с учетом требований клиентов, включая характеристики резиновой смеси, поперечное сечение продукта, целевые размеры и ожидаемую производительность. Предоставление чертежей продукта и доступных данных по обработке соединений помогает нашей команде оценить конфигурацию оборудования и обсудить подходящие механизмы производства.
Изменение размеров при экструзии EPDM может начинаться на выходе из матрицы и продолжаться в процессе вытягивания, вулканизации и охлаждения. Поэтому разбухание матрицы, колебания температуры, координация скорости и условия отверждения должны оцениваться как связанные переменные процесса.
В Baina мы помогаем производителям резины координировать эти этапы производства посредством подходящей конфигурации оборудования и управления процессом. Свяжитесь с нашей командой, чтобы обсудить характеристики вашей продукции из EPDM и требования к линии по производству экструзии резины.
Набухание - частая причина. Каучук EPDM частично восстанавливает свою упругую деформацию после выхода из матрицы, в результате чего экструдированный профиль расширяется за пределы отверстия матрицы.
Да. Изменения скорости шнека влияют на выход материала, условия сдвига и разбухание матрицы. Скорость вытягивания также должна быть согласована с производительностью экструзии, чтобы обеспечить постоянство размеров.
Вулканизация и последующее охлаждение могут изменить размеры профиля. Окончательная проверка обеспечивает более надежный источник определения соответствия готового продукта требуемым спецификациям.

Мощность двигателя: 110 кВт Максимальная производительность: 700 кг/ч
См. подробности
Мощность двигателя: 55 кВт Максимальная производительность: 320 кг/ч
См. подробности
Мощность двигателя: 160 кВт Максимальная производительность: 1000 кг/ч
См. подробности
Преимущества продукта Данная производственная линия в основном используется для изготовления резин...
См. подробности
Преимущества продукта Данная производственная линия представляет собой модель высокопроизводительн...
См. подробности
Преимущества продукта 1. Высокая загрузка пространства, подходит для компактных производственных с...
См. подробностиПостоянство размеров является ключевым требованием при производстве резиновых профилей из EPDM. А......
ЧИТАТЬ ДАЛЕЕКачество экструзии резины зависит не только от мощности машины или скорости шнека. Физические сво......
ЧИТАТЬ ДАЛЕЕСиликоновая уплотнительная лента может придать экструзионной головке правильную общую форму, одна......
ЧИТАТЬ ДАЛЕЕСиликоновые трубки, уплотнительные ленты и специальные профили могут быть изготовлены из материал......
ЧИТАТЬ ДАЛЕЕДве резиновые детали, изготовленные из одного и того же состава, могут иметь разные значения твер......
ЧИТАТЬ ДАЛЕЕСиликоновые профили бывают разных форм, включая уплотнительные ленты, гибкие трубки, прокладки и ......
ЧИТАТЬ ДАЛЕЕКонструкция резинового шланга часто обсуждается с точки зрения внутреннего диаметра, внешнего диа......
ЧИТАТЬ ДАЛЕЕРезиновый профиль может придавать экструзионной головке правильную форму, но при этом изменяться ......
ЧИТАТЬ ДАЛЕЕОтрезать резиновую трубку определенной длины кажется простой задачей, пока материал не начнет сжи......
ЧИТАТЬ ДАЛЕЕРезиновые уплотнения редко имеют одинаковую геометрию. Плоская прокладка может иметь относительно......
ЧИТАТЬ ДАЛЕЕЭкструзия силикона снаружи может выглядеть просто: резиновая смесь поступает в экструдер, проходи......
ЧИТАТЬ ДАЛЕЕТопливные шланги являются важнейшими компонентами автомобильных и промышленных систем подачи топл......
ЧИТАТЬ ДАЛЕЕЭкструзия резины требует точного контроля над потоком материала, температурой и давлением для про......
ЧИТАТЬ ДАЛЕЕСтадия резки играет важную роль в производстве резиновых трубок. После экструзии, охлаждения и от......
ЧИТАТЬ ДАЛЕЕИндустрия резиновых шлангов постоянно развивается, поскольку производители требуют большей стабил......
ЧИТАТЬ ДАЛЕЕДата проведения: 15 – 17 сентября 2026 г.Место проведения: Шанхайский международный выставочный цент......
ЧИТАТЬ ДАЛЕЕРезиновые листы широко используются в промышленной герметизации, виброизоляции, электрозащите, ав......
ЧИТАТЬ ДАЛЕЕСпиральные шланги широко используются в гидравлических системах, промышленном оборудовании и тран......
ЧИТАТЬ ДАЛЕЕТрадиционные уплотнительные профили обычно используют один материал для выполнения нескольких фун......
ЧИТАТЬ ДАЛЕЕПроизводители окон и дверей часто задаются вопросом, можно ли использовать один профиль резиновог......
ЧИТАТЬ ДАЛЕЕЭкструзии силиконовой резины широко используются в автомобильных уплотнительных системах, медицин......
ЧИТАТЬ ДАЛЕЕПотребность в более быстрой и более контролируемой термической обработке подтол......
ЧИТАТЬ ДАЛЕЕЭволюция линия по производству экструзионной резины больше не ограничивается формованием у......
ЧИТАТЬ ДАЛЕЕПроизводительность современного резиновая духовка с горячим воздухом больше не опре......
ЧИТАТЬ ДАЛЕЕРезиновые изделия, используемые в автомобильных уплотнительных системах, промышленных шлангах, ст......
ЧИТАТЬ ДАЛЕЕТипы линий по производству экструзии резины Линии по производству экструзии резины класс......
ЧИТАТЬ ДАЛЕЕСистемы перекачки автомобильных жидкостей Линии по производству резиновых шлангов о......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами — это промышленная система, используемая для вулканизации......
ЧИТАТЬ ДАЛЕЕКаковы основные виды Машины для вулканизации резины Пресс для прессования – Самый ......
ЧИТАТЬ ДАЛЕЕПроизводство резиновых шлангов — это специализированный промышленный процесс, в ходе которого нео......
ЧИТАТЬ ДАЛЕЕ