Вакуумный резиновый экструдер холодного питания Ф90 мм, 20D
Кот:Серия экструдеров
Мощность двигателя: 55 кВт Максимальная производительность: 320 кг/ч
См. подробности
Конструкция резинового шланга часто обсуждается с точки зрения внутреннего диаметра, внешнего диаметра и толщины стенки. Эти аспекты важны, но они не отражают всей истории. Шланг может содержать несколько слоев резины, текстильное армирование, стальную проволоку, гладкую внутреннюю трубку или оболочку специальной формы. Оборудование, используемое для его изготовления, оказывает непосредственное влияние на то, как могут быть сформированы эти структуры.
A Машина для изготовления резиновых шлангов Таким образом, это больше, чем просто экструзионная установка с указанным диаметром шнека. Геометрия шнека, соотношение длины и диаметра, экструзионная головка, возможность создания вакуума, контроль скорости, температурные зоны и оборудование для армирования на выходе — все это может повлиять на возможности проектирования готового шланга.
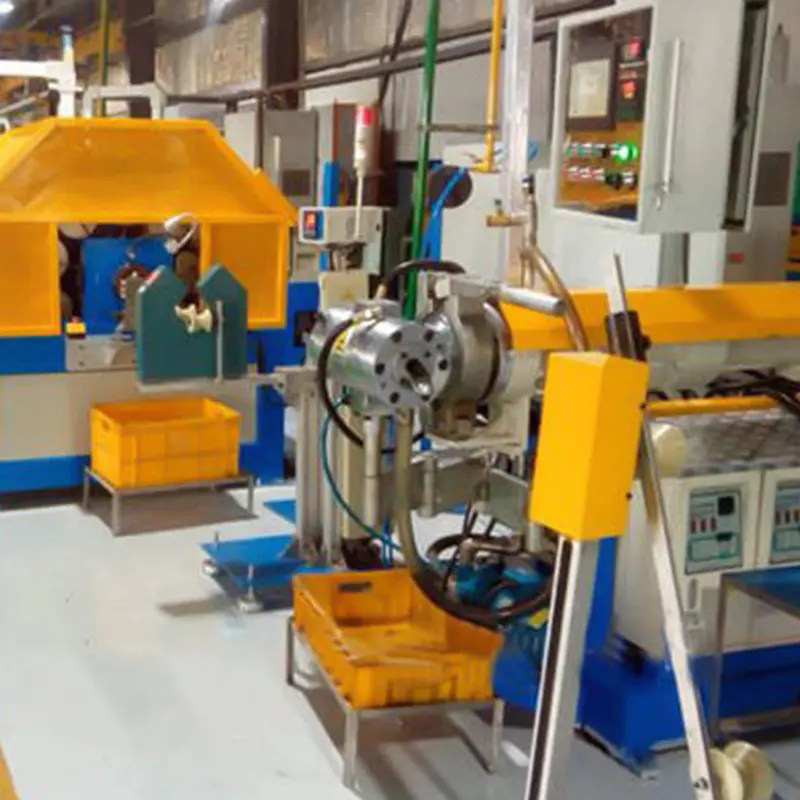
Диаметр шнека обычно связан с производственной мощностью, но он также влияет на тип и размер шланга, который можно обрабатывать. Коммерческие экструдеры для резины доступны с диаметром шнеков от относительно небольших до промышленных моделей 250 мм. В одну линейку оборудования входят шнеки диаметром 45–250 мм с соответствующей производительностью от 30–50 кг/ч до 2800–3500 кг/ч.
Винт большего размера не делает автоматически лучший шланг. Полезная конфигурация зависит от объема материала, необходимого для продукта, и необходимой стабильности экструзионной головки.
| Спецификация машины | На что это влияет | Потенциальное влияние продукта |
| Диаметр винта | Пропускная способность материала | Размер шланга и ассортимент продукции |
| Соотношение L/D | Помещение для транспортировки и обработки материалов | Поведение сложной обработки |
| Скорость винта | Выход экструзии | Толщина стенок и стабильность размеров |
| Вакуумная система | Удаление воздуха | Плотность трубки и внутреннее качество |
| Экструзионная головка | Распределение материалов | Концентричность и слоистая структура |
| Контроль температуры | Температура соединения | Поверхностная и размерная однородность |
Соотношение длины и диаметра винта описывает взаимосвязь между длиной и диаметром винта. Он может значительно различаться в зависимости от машины для экструзии резины. Текущие коммерческие примеры включают конфигурации 12:1, 16:1, 18:1 и 20:1, в зависимости от конструкции и применения экструдера.
Различные конфигурации L/D обеспечивают разные характеристики обработки. Более длинный шнек может обеспечить дополнительное пространство для транспортировки материала, создания давления и управления температурой, тогда как более короткая конфигурация может подойти для применений, требующих другого подхода к обработке.
Воздух, попавший внутрь экструдированной резиновой трубки, может стать проблемой качества продукции, особенно в случае полых конструкций. Вакуумная система может удалить воздух из процесса экструзии и обеспечить более стабильное формирование туб.
Коммерческие линии по производству резиновых шлангов доступны в вакуумной конфигурации. Например, одна из современных машин диаметром 90 мм имеет соотношение L/D 20:1, диапазон скорости вращения шнека 2–55 об/мин, производительность 600 кг/ч и вакуумную систему.
Возможности вакуума становятся особенно актуальными для:
Вакуумная система сама по себе не определяет структуру шланга, но она может расширить ассортимент продуктов, которые можно перерабатывать с контролируемым внутренним качеством.
Регулируемая скорость шнека обеспечивает еще одну связь между настройками машины и конструкцией продукта. Коммерческие машины демонстрируют очень разные диапазоны скоростей. Экструдер с холодной подачей диаметром 90 мм может работать со скоростью около 0–55 об/мин, в то время как другие машины используют другие диапазоны в зависимости от диаметра шнека и конструкции.
Скорость шнека влияет на количество резины, подаваемой к матрице. Однако окончательный размер шланга также зависит от скорости линии, геометрии матрицы, поведения смеси, силы сцепления и условий отверждения.
| Изменение процесса | Возможный результат |
| Более высокая скорость шнека | Увеличенная подача материала |
| Более низкая скорость шнека | Меньшая подача материала |
| Более высокая скорость линии | Потенциально более тонкая стенка |
| Более низкая скорость линии | Возможно более толстая стенка |
| Различный зазор матрицы | Изменяет начальные размеры профиля |
Это соотношение становится особенно важным для шлангов с жесткими требованиями к толщине стенок. Машина с регулируемой скоростью шнека и линии дает операторам больше возможностей для согласования подачи материала с целевой геометрией продукта.
Экструдер определяет, как подается резина, а головка и матрица определяют, как этот материал распределяется в желаемом поперечном сечении. Для простой одностенной трубы оснастка может показаться относительно простой. Многослойные или армированные шланги требуют более специализированного устройства.
Коммерческое оборудование для резиновых шлангов может быть сконфигурировано для одностенных, композитных, плетеных, трикотажных, намоточных, пенопластовых шлангов и профилей с металлическими вставками.
Траверса должна равномерно распределять резину вокруг оправки. Плохое распределение может привести к неравномерной толщине стенок или повлиять на концентричность между внутренней и внешней поверхностями.
Это становится более требовательным с:
Некоторые шланги полностью изготовлены из резины, в то время как в других используется текстильное, проволочное, плетеное, трикотажное или спиральное армирование. После добавления армирования производственная линия становится больше, чем просто экструдером.
Типичный армированный шлангопровод может включать в себя экструзию, оплетку или намотку, дополнительное резиновое покрытие, вулканизацию, охлаждение, тягу и резку. В спецификациях оборудования также указаны специальные экструзионные системы, предназначенные для плетеных и трикотажных резиновых шлангов.
Это создает полезное различие: Конфигурация машины может влиять на архитектуру продукта. Производитель, планирующий выпуск шланга с текстильным армированием, должен учитывать армирующее оборудование и возможности резинового покрытия, а не оценивать только экструдер.
Экструзия создает первоначальную геометрию шланга, но вулканизация помогает резине сохранить свои функциональные свойства. Производственная линия может сочетать в себе экструдер с холодной подачей, микроволновую печь, вулканизацию горячим воздухом, системы охлаждения, тяги и управления. Например, одна коммерческая конфигурация включает 90-миллиметровый вакуумный экструдер с холодной подачей вместе с микроволновыми печами и печами для вулканизации горячим воздухом, охлаждением, тягой и управлением ПЛК.
Система отверждения должна соответствовать толщине и структуре стенки шланга. Толстый промышленный шланг и тонкая автомобильная трубка не обязательно требуют одинаковой термической обработки.
Выбирая оборудование только по диаметру шланга, можно упустить из виду несколько важных конструктивных требований. Более качественная техническая проверка может начаться с готового продукта и двигаться назад к машине.
Резиновый шланг определяется не только диаметром. Толщина стенок, армирование, количество слоев, состав, гибкость, номинальное давление и геометрия поперечного сечения — все это влияет на конечный продукт.
Тот же принцип применим и к оборудованию. Диаметр шнека, соотношение L/D, диапазон скоростей, возможности вакуума, экструзионные инструменты, блоки армирования, оборудование для отверждения и системы охлаждения — каждый из них влияет на разные части производственного процесса.
Это делает оценку Машина для изготовления резиновых шлангов решение о дизайне продукта, а также решение об оборудовании. Начав с требуемой конструкции шланга, а затем сопоставив его со спецификациями машины, можно проложить более четкий путь к стабильности размеров, подходящему армированию и предполагаемым характеристикам готового шланга.

Мощность двигателя: 55 кВт Максимальная производительность: 320 кг/ч
См. подробности
Мощность двигателя: 37 кВт Максимальная производительность: 150 кг/ч
См. подробности
Мощность двигателя: 7,5 кВт Максимальная производительность: 50 кг/ч
См. подробностиСиликоновые профили бывают разных форм, включая уплотнительные ленты, гибкие трубки, прокладки и ......
ЧИТАТЬ ДАЛЕЕКонструкция резинового шланга часто обсуждается с точки зрения внутреннего диаметра, внешнего диа......
ЧИТАТЬ ДАЛЕЕРезиновый профиль может придавать экструзионной головке правильную форму, но при этом изменяться ......
ЧИТАТЬ ДАЛЕЕОтрезать резиновую трубку определенной длины кажется простой задачей, пока материал не начнет сжи......
ЧИТАТЬ ДАЛЕЕРезиновые уплотнения редко имеют одинаковую геометрию. Плоская прокладка может иметь относительно......
ЧИТАТЬ ДАЛЕЕЭкструзия силикона снаружи может выглядеть просто: резиновая смесь поступает в экструдер, проходи......
ЧИТАТЬ ДАЛЕЕТопливные шланги являются важнейшими компонентами автомобильных и промышленных систем подачи топл......
ЧИТАТЬ ДАЛЕЕЭкструзия резины требует точного контроля над потоком материала, температурой и давлением для про......
ЧИТАТЬ ДАЛЕЕСтадия резки играет важную роль в производстве резиновых трубок. После экструзии, охлаждения и от......
ЧИТАТЬ ДАЛЕЕИндустрия резиновых шлангов постоянно развивается, поскольку производители требуют большей стабил......
ЧИТАТЬ ДАЛЕЕДата проведения: 15 – 17 сентября 2026 г.Место проведения: Шанхайский международный выставочный цент......
ЧИТАТЬ ДАЛЕЕРезиновые листы широко используются в промышленной герметизации, виброизоляции, электрозащите, ав......
ЧИТАТЬ ДАЛЕЕСпиральные шланги широко используются в гидравлических системах, промышленном оборудовании и тран......
ЧИТАТЬ ДАЛЕЕТрадиционные уплотнительные профили обычно используют один материал для выполнения нескольких фун......
ЧИТАТЬ ДАЛЕЕПроизводители окон и дверей часто задаются вопросом, можно ли использовать один профиль резиновог......
ЧИТАТЬ ДАЛЕЕЭкструзии силиконовой резины широко используются в автомобильных уплотнительных системах, медицин......
ЧИТАТЬ ДАЛЕЕПотребность в более быстрой и более контролируемой термической обработке подтол......
ЧИТАТЬ ДАЛЕЕЭволюция линия по производству экструзионной резины больше не ограничивается формованием у......
ЧИТАТЬ ДАЛЕЕПроизводительность современного резиновая духовка с горячим воздухом больше не опре......
ЧИТАТЬ ДАЛЕЕРезиновые изделия, используемые в автомобильных уплотнительных системах, промышленных шлангах, ст......
ЧИТАТЬ ДАЛЕЕТипы линий по производству экструзии резины Линии по производству экструзии резины класс......
ЧИТАТЬ ДАЛЕЕСистемы перекачки автомобильных жидкостей Линии по производству резиновых шлангов о......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами — это промышленная система, используемая для вулканизации......
ЧИТАТЬ ДАЛЕЕКаковы основные виды Машины для вулканизации резины Пресс для прессования – Самый ......
ЧИТАТЬ ДАЛЕЕПроизводство резиновых шлангов — это специализированный промышленный процесс, в ходе которого нео......
ЧИТАТЬ ДАЛЕЕЭкструзия резины — это непрерывный производственный процесс, используемый для производства таких ......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами широко используется при непрерывной вулканизации резиновы......
ЧИТАТЬ ДАЛЕЕУчитывая критический характер этих компонентов, оборудование, которое их производит, требует как ......
ЧИТАТЬ ДАЛЕЕПоддержание контроля температуры Управление температурой является одним из важнейших рабо......
ЧИТАТЬ ДАЛЕЕРаспространенные типы экструдеров EPDM Экструдеры EPDM представляют собой специализ......
ЧИТАТЬ ДАЛЕЕ