Резиновый экструдер холодного питания Ф75 мм, 16D
Кот:Серия экструдеров
Мощность двигателя: 37 кВт Максимальная производительность: 150 кг/ч
См. подробности
Силиконовые трубки, уплотнительные ленты и специальные профили могут быть изготовлены из материалов различной структуры в зависимости от их предполагаемого применения. Для некоторых продуктов требуется однородный силиконовый состав по всему поперечному сечению, в то время как другие выигрывают от комбинирования материалов с разными уровнями твердости, цветами или функциональными свойствами. Понимание этих различий помогает производителям определить, соответствует ли однослойная или многослойная экструзия спецификациям их продукции.
A экструдер для силиконовой резины может формировать непрерывные силиконовые профили с помощью специально разработанной матрицы. Требуемая конфигурация оборудования зависит от состава, геометрии профиля, расположения слоев и способа отверждения. Сравнение этих двух подходов к экструзии обеспечивает практическую отправную точку для разработки продукта и планирования оборудования.
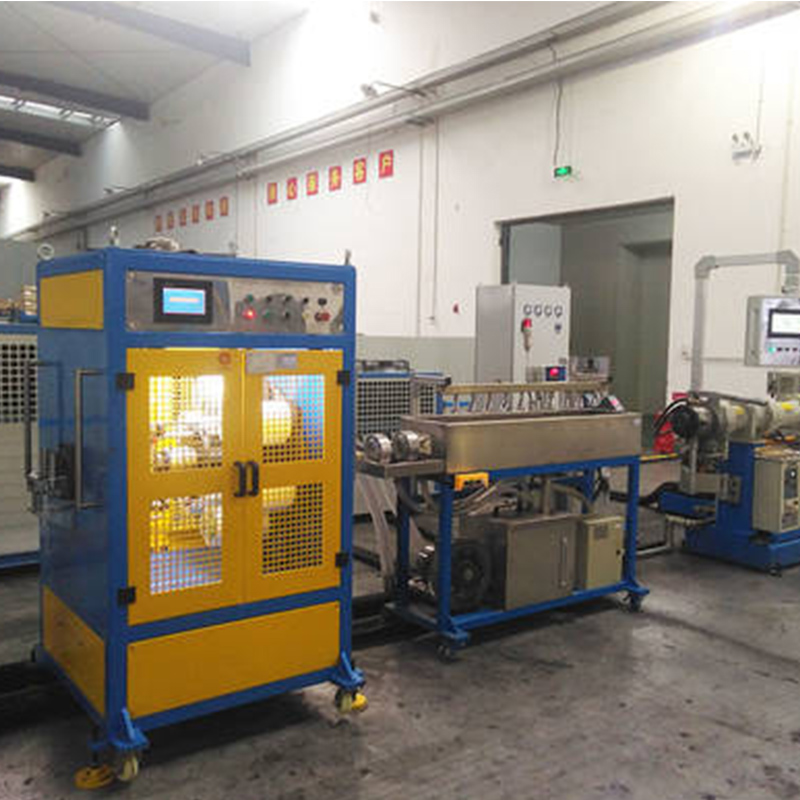
При однослойной экструзии используется один силиконовый компаунд для создания непрерывного профиля с однородной структурой материала. Соединение проходит через экструдер и выходит через матрицу, которая определяет первоначальную форму поперечного сечения. Затем продукт проходит соответствующие этапы отверждения и последующей обработки.
Этот метод обычно используется для таких продуктов, как:
Однослойная структура подходит для изделий, которые могут удовлетворить свои функциональные требования с помощью одного соединения. Это также упрощает подачу материала, настройку инструментов и мониторинг процесса по сравнению с системой, которая должна координировать несколько потоков материалов.
Многослойная экструзия объединяет два или более потоков материала в один профиль. В зависимости от конструкции в слоях могут использоваться разные силиконовые составы, уровни твердости или цвета. Специализированные экструзионные головки и инструменты направляют материалы в нужное положение до того, как профиль вступит в стадию отверждения.
Потенциальные приложения включают в себя:
Совместимость материалов является ключевым моментом. Компаунды должны подходить для выбранного процесса экструзии и отверждения, а граница между слоями требует адекватного соединения. Различия в вязкости, текучести и характеристиках отверждения могут повлиять на распределение слоев и адгезию.
| Коэффициент сравнения | Однослойная экструзия | Многослойная экструзия |
| Структура материала | Одно соединение по всему профилю | Два или более скоординированных слоя или секции материала. |
| Конфигурация оборудования | Как правило, более простые механизмы подачи и штамповки. | Требуются подходящие инструменты для подачи и экструзии нескольких материалов. |
| Дизайн продукта | Подходит для единых требований к материалам | Поддерживает различные функциональные свойства в отдельных регионах. |
| Управление процессом | Основное внимание уделяется стабильному потоку, размерам и отверждению. | Также требуется контроль соотношения слоев, интерфейса и совместимости материалов. |
| Требования к инструментам | Матрица спроектирована с учетом одной геометрии соединения и профиля. | Штамповка должна управлять несколькими материальными потоками и их расположением. |
| Стоимость производства | Обычно включает меньше компонентов процесса | Может потребоваться дополнительная оснастка, обработка материалов и проверка процесса. |
Ни одна из структур не подходит автоматически для каждого приложения. При принятии решения следует руководствоваться чертежом изделия, техническими характеристиками и оценкой материала, а не просто количеством слоев.
В продуктах, требующих одинаковой гибкости, часто может использоваться один силиконовый состав. Профиль, сочетающий в себе гибкую уплотнительную кромку с более жесткой опорной секцией, может выиграть от конструкции, выполненной из нескольких материалов. Значения твердости следует указывать с использованием соответствующей шкалы Шора с учетом совместимости соединений, оцениваемой во время разработки.
Полые трубы, узкие полосы и сложные профили предъявляют разные требования к экструзионной головке. Многослойные конструкции добавляют дополнительных соображений, поскольку каждый материал должен занимать заданную область, не создавая неровных стен, искаженных границ раздела или противоречивых размеров.
Силиконовые соединения требуют процесса отверждения, соответствующего их рецептуре. Многослойные изделия требуют особого внимания к взаимодействию соединений при вулканизации. Различия в скорости отверждения или температуре обработки могут повлиять на склеивание, стабильность размеров и конечные механические свойства.
Однослойное оборудование может подойти для простых продуктов с установленными характеристиками. Многослойная экструзия может оправдать ее дополнительную сложность в тех случаях, когда требуются различные свойства материала в одном профиле. Прежде чем принимать решение, покупатели должны сравнить стоимость оснастки, расход материалов, требования к проверке и ожидаемые объемы производства.
Подготовка четкой информации о продукте помогает поставщикам оборудования рекомендовать подходящую конфигурацию экструзии. Покупатели должны просмотреть следующие детали, прежде чем подтвердить спецификацию машины.
Пробная экструзия особенно полезна для многослойных изделий. Образцы можно исследовать посредством проверки поперечного сечения, измерения размеров и соответствующих механических испытаний, чтобы убедиться, что предлагаемая конструкция соответствует требованиям применения.
Однослойная и многослойная экструзия силикона отвечает различным производственным потребностям. Единый компаунд обеспечивает прямой путь для однородных трубок, шнуров и уплотнительных профилей. Многослойная экструзия предлагает дополнительные возможности проектирования продуктов, для которых требуются разные уровни твердости, цвета или свойства материала в одном непрерывном компоненте.
Решение должно начинаться с готового продукта, а не с конфигурации машины. Определив поперечное сечение, свойства соединения, требования к склеиванию и условия отверждения, производители могут разработать подходящий подход к экструзии и оценить возможности инструментов и производственных линий, необходимые для достижения стабильных результатов.

Мощность двигателя: 37 кВт Максимальная производительность: 150 кг/ч
См. подробности
Мощность двигателя: 22 кВт Максимальная производительность: 120 кг/ч
См. подробности
Мощность двигателя: 45 кВт Максимальная производительность: 280 кг/ч
См. подробности
Преимущества продукта Данная производственная линия в основном используется для изготовления резин...
См. подробностиСиликоновая уплотнительная лента может придать экструзионной головке правильную общую форму, одна......
ЧИТАТЬ ДАЛЕЕСиликоновые трубки, уплотнительные ленты и специальные профили могут быть изготовлены из материал......
ЧИТАТЬ ДАЛЕЕДве резиновые детали, изготовленные из одного и того же состава, могут иметь разные значения твер......
ЧИТАТЬ ДАЛЕЕСиликоновые профили бывают разных форм, включая уплотнительные ленты, гибкие трубки, прокладки и ......
ЧИТАТЬ ДАЛЕЕКонструкция резинового шланга часто обсуждается с точки зрения внутреннего диаметра, внешнего диа......
ЧИТАТЬ ДАЛЕЕРезиновый профиль может придавать экструзионной головке правильную форму, но при этом изменяться ......
ЧИТАТЬ ДАЛЕЕОтрезать резиновую трубку определенной длины кажется простой задачей, пока материал не начнет сжи......
ЧИТАТЬ ДАЛЕЕРезиновые уплотнения редко имеют одинаковую геометрию. Плоская прокладка может иметь относительно......
ЧИТАТЬ ДАЛЕЕЭкструзия силикона снаружи может выглядеть просто: резиновая смесь поступает в экструдер, проходи......
ЧИТАТЬ ДАЛЕЕТопливные шланги являются важнейшими компонентами автомобильных и промышленных систем подачи топл......
ЧИТАТЬ ДАЛЕЕЭкструзия резины требует точного контроля над потоком материала, температурой и давлением для про......
ЧИТАТЬ ДАЛЕЕСтадия резки играет важную роль в производстве резиновых трубок. После экструзии, охлаждения и от......
ЧИТАТЬ ДАЛЕЕИндустрия резиновых шлангов постоянно развивается, поскольку производители требуют большей стабил......
ЧИТАТЬ ДАЛЕЕДата проведения: 15 – 17 сентября 2026 г.Место проведения: Шанхайский международный выставочный цент......
ЧИТАТЬ ДАЛЕЕРезиновые листы широко используются в промышленной герметизации, виброизоляции, электрозащите, ав......
ЧИТАТЬ ДАЛЕЕСпиральные шланги широко используются в гидравлических системах, промышленном оборудовании и тран......
ЧИТАТЬ ДАЛЕЕТрадиционные уплотнительные профили обычно используют один материал для выполнения нескольких фун......
ЧИТАТЬ ДАЛЕЕПроизводители окон и дверей часто задаются вопросом, можно ли использовать один профиль резиновог......
ЧИТАТЬ ДАЛЕЕЭкструзии силиконовой резины широко используются в автомобильных уплотнительных системах, медицин......
ЧИТАТЬ ДАЛЕЕПотребность в более быстрой и более контролируемой термической обработке подтол......
ЧИТАТЬ ДАЛЕЕЭволюция линия по производству экструзионной резины больше не ограничивается формованием у......
ЧИТАТЬ ДАЛЕЕПроизводительность современного резиновая духовка с горячим воздухом больше не опре......
ЧИТАТЬ ДАЛЕЕРезиновые изделия, используемые в автомобильных уплотнительных системах, промышленных шлангах, ст......
ЧИТАТЬ ДАЛЕЕТипы линий по производству экструзии резины Линии по производству экструзии резины класс......
ЧИТАТЬ ДАЛЕЕСистемы перекачки автомобильных жидкостей Линии по производству резиновых шлангов о......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами — это промышленная система, используемая для вулканизации......
ЧИТАТЬ ДАЛЕЕКаковы основные виды Машины для вулканизации резины Пресс для прессования – Самый ......
ЧИТАТЬ ДАЛЕЕПроизводство резиновых шлангов — это специализированный промышленный процесс, в ходе которого нео......
ЧИТАТЬ ДАЛЕЕЭкструзия резины — это непрерывный производственный процесс, используемый для производства таких ......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами широко используется при непрерывной вулканизации резиновы......
ЧИТАТЬ ДАЛЕЕ