Вакуумный резиновый экструдер холодного питания Ф120 мм, 20D
Кот:Серия экструдеров
Мощность двигателя: 110 кВт Максимальная производительность: 700 кг/ч
См. подробности
Резиновый профиль может придавать экструзионной головке правильную форму, но при этом изменяться во время отверждения. Поперечное сечение может расширяться, сжиматься, размягчаться или деформироваться по мере того, как неотвержденный состав нагревается и развивает свою окончательную сетчатую структуру. Это особенно заметно при использовании длинных уплотнительных полос, полых трубок, губчатых профилей и сложных автомобильных уплотнителей.
Непрерывная вулканизация обеспечивает контролируемый путь от экструзии до отверждения и охлаждения. Типичная линия может сочетать в себе экструдер с холодной подачей, микроволновое или УВЧ-нагрев, вулканизацию горячим воздухом, охлаждение, тяговое и намоточное оборудование. Доступны коммерческие системы для силиконовых шлангов, резиновых профилей, уплотнений и прокладок.
Ключевой вопрос заключается не просто в том, происходит ли непрерывное отверждение быстрее. Более полезный вопрос заключается в том, сможет ли процесс вулканизации сохранить постоянство размеров и физических свойств резинового профиля по всей его длине.
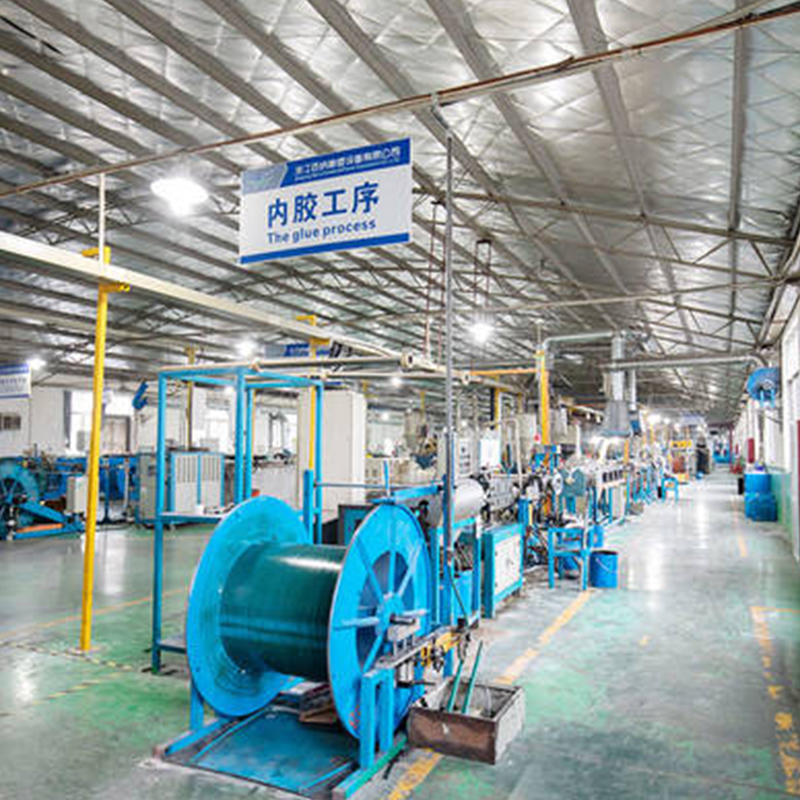
Невулканизированная резина после экструзии является относительно мягкой. На его окончательные размеры влияют разбухание матрицы, температура материала, сила тяги, реакция отверждения и условия охлаждения. Вулканизация превращает материал из пластикоподобного соединения в эластичную сетку, помогая профилю сохранять заданную форму.
В технической литературе отмечается, что стабильность размеров связана с вулканизацией, поскольку компоненты каучука соединяются посредством нагревания и химических реакций. Непрерывные системы проводят экструдированный профиль непосредственно через туннель отверждения после формования.
Многие линии непрерывной вулканизации резины сочетают микроволновый или УВЧ-нагрев с циркуляцией горячего воздуха. Комбинация полезна, поскольку два метода нагрева влияют на разные части профиля.
| Этап нагрева | Основная функция | Рассмотрение профиля |
| Микроволновая печь/УВЧ | Быстрый внутренний нагрев | Полезно для нагрева толстых секций. |
| Горячий воздух | Внешний нагрев и отверждение поверхности | Поддерживает контроль температуры поверхности |
| Вторичный горячий воздух | Дальнейшее отверждение | Помогает завершить цикл лечения |
| Охлаждение | Устанавливает обработанный профиль | Уменьшает деформацию после отверждения |
Коммерческие линии микроволнового нагрева и горячего воздуха спроектированы с учетом равномерного нагрева резиновых профилей. В некоторых системах используется микроволновый нагрев, за которым следует секция горячего воздуха, в то время как микроволновая ступень может быть сконфигурирована с регулируемой мощностью.
Толстый резиновый профиль может вести себя иначе, чем тонкая полоса, поскольку тепло должно достигать более глубоких участков материала. Микроволновая технология может обеспечить внутренний нагрев, а горячий воздух обеспечивает внешний нагрев и помогает поддерживать температуру поверхности.
Эта комбинация использовалась для профилей, содержащих губчатые секции, где необходимо тщательно контролировать последовательность нагрева. В патентной литературе, описывающей системы непрерывной вулканизации, указана стадия первичного нагрева с использованием микроволновой печи и горячего воздуха, за которой следует вторичный нагрев и охлаждение.
На линии непрерывной вулканизации продукт движется, поэтому отверждение зависит как от температуры, так и от времени пребывания. Увеличение скорости конвейера или тяги сокращает время пребывания внутри зон нагрева. Более низкая скорость обеспечивает большее время пребывания, но может изменить термическую историю резины.
В исследованиях непрерывной вулканизации изучались такие переменные, как температура горячего воздуха и скорость конвейера. Одна экспериментальная установка оценивала температуру воздуха примерно от 280–380°C и скорость конвейера от 0,3 до 3 м/мин для резиновых профилей.
Не все резиновые изделия имеют одинаковые температурные требования. Тонкая прямоугольная полоса может нагреваться относительно быстро, тогда как профиль, содержащий толстые ребра, полые камеры и губчатые участки, может иметь несколько различных тепловых зон в одном поперечном сечении.
| Тип профиля | Потенциальный вызов | Приоритет управления |
| Тонкая уплотнительная полоска | Быстрое изменение температуры | Скорость линии и температура поверхности |
| Полая резиновая трубка | Неравномерный нагрев по стене. | Внутренний/внешний температурный баланс |
| Толстый прочный профиль | Более длительное проникновение тепла | Мощность микроволн и время пребывания |
| Профиль губки | Расширение при нагреве | Последовательность нагрева и контроль размеров |
| Многореберный уплотнитель | Разная толщина секций | Равномерное отверждение по всему профилю |
Линии непрерывного отверждения широко используются для экструзии резины, такой как автомобильные уплотнители, дверные уплотнители, оконные уплотнители, кромочные накладки и другие нестандартные профили. Например, на одном экструзионном предприятии имеется несколько линий непрерывной вулканизации с использованием микроволновой обработки и горячего воздуха для профилей из EPDM и губчатой резины.
Вулканизация не означает конец контроля размеров. Профиль остается горячим после выхода из зоны отверждения, поэтому сила тяги и условия охлаждения могут влиять на его окончательные размеры.
Например, коммерческая линия по производству силиконовых профилей объединяет секцию микроволновой вулканизации с каналом водяного охлаждения, тяговую машину и намоточное оборудование.
Непрерывная обработка может улучшить согласованность, но не устраняет автоматически все источники отклонений размеров. Конструкция экструзионной головки, состав смеси, производительность шнека, разбухание матрицы, равномерность нагрева, скорость линии, тяговое натяжение и условия охлаждения остаются взаимосвязанными.
Длинные резиновые детали могут быть особенно чувствительны к изменениям температурного поля. В недавней технической патентной литературе указывается, что поддержание равномерного нагрева длинномерных изделий может быть затруднено, поскольку циркуляция горячего воздуха и микроволновые поля могут различаться вдоль зоны нагрева.
Это означает, что мониторинг процесса остается важным. Датчики температуры, обратная связь по скорости линии, контроль размеров и контролируемая микроволновая мощность могут помочь операторам выявить изменения до того, как они повлияют на большое количество готового профиля.
Непрерывная вулканизация может обеспечить более контролируемый тепловой путь от экструзии до отверждения и охлаждения, что особенно ценно для длинных резиновых профилей. Преимущество заключается в координации нескольких этапов, а не в использовании только печи для отверждения.
Для покупателей, оценивающих Экструзионная машина непрерывной вулканизации резины , практические характеристики выходят за рамки номинальной мощности. Мощность микроволнового излучения, температурные зоны горячего воздуха, длину туннеля, скорость конвейера, метод охлаждения, контроль тяги и совместимость с целевым профилем следует рассматривать вместе.
Стабильный резиновый профиль в конечном итоге является результатом сбалансированной экструзии и вулканизации. Согласование метода нагрева с составом и поперечным сечением может помочь обеспечить более единообразие размеров, состояния отверждения и физических свойств от одного конца непрерывного профиля до другого.

Мощность двигателя: 110 кВт Максимальная производительность: 700 кг/ч
См. подробности
Мощность двигателя: 37 кВт Максимальная производительность: 150 кг/ч
См. подробности
Мощность двигателя: 160 кВт Максимальная производительность: 1000 кг/ч
См. подробности
Преимущества продукта Данная производственная линия в основном используется для изготовления резин...
См. подробности
1. Преимущества системы управления: использование двигателей Siemens, преобразователей частоты и ПЛК...
См. подробностиОтрезать резиновую трубку определенной длины кажется простой задачей, пока материал не начнет сжи......
ЧИТАТЬ ДАЛЕЕРезиновые уплотнения редко имеют одинаковую геометрию. Плоская прокладка может иметь относительно......
ЧИТАТЬ ДАЛЕЕЭкструзия силикона снаружи может выглядеть просто: резиновая смесь поступает в экструдер, проходи......
ЧИТАТЬ ДАЛЕЕТопливные шланги являются важнейшими компонентами автомобильных и промышленных систем подачи топл......
ЧИТАТЬ ДАЛЕЕЭкструзия резины требует точного контроля над потоком материала, температурой и давлением для про......
ЧИТАТЬ ДАЛЕЕСтадия резки играет важную роль в производстве резиновых трубок. После экструзии, охлаждения и от......
ЧИТАТЬ ДАЛЕЕИндустрия резиновых шлангов постоянно развивается, поскольку производители требуют большей стабил......
ЧИТАТЬ ДАЛЕЕДата проведения: 15 – 17 сентября 2026 г.Место проведения: Шанхайский международный выставочный цент......
ЧИТАТЬ ДАЛЕЕРезиновые листы широко используются в промышленной герметизации, виброизоляции, электрозащите, ав......
ЧИТАТЬ ДАЛЕЕСпиральные шланги широко используются в гидравлических системах, промышленном оборудовании и тран......
ЧИТАТЬ ДАЛЕЕТрадиционные уплотнительные профили обычно используют один материал для выполнения нескольких фун......
ЧИТАТЬ ДАЛЕЕПроизводители окон и дверей часто задаются вопросом, можно ли использовать один профиль резиновог......
ЧИТАТЬ ДАЛЕЕЭкструзии силиконовой резины широко используются в автомобильных уплотнительных системах, медицин......
ЧИТАТЬ ДАЛЕЕПотребность в более быстрой и более контролируемой термической обработке подтол......
ЧИТАТЬ ДАЛЕЕЭволюция линия по производству экструзионной резины больше не ограничивается формованием у......
ЧИТАТЬ ДАЛЕЕПроизводительность современного резиновая духовка с горячим воздухом больше не опре......
ЧИТАТЬ ДАЛЕЕРезиновые изделия, используемые в автомобильных уплотнительных системах, промышленных шлангах, ст......
ЧИТАТЬ ДАЛЕЕТипы линий по производству экструзии резины Линии по производству экструзии резины класс......
ЧИТАТЬ ДАЛЕЕСистемы перекачки автомобильных жидкостей Линии по производству резиновых шлангов о......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами — это промышленная система, используемая для вулканизации......
ЧИТАТЬ ДАЛЕЕКаковы основные виды Машины для вулканизации резины Пресс для прессования – Самый ......
ЧИТАТЬ ДАЛЕЕПроизводство резиновых шлангов — это специализированный промышленный процесс, в ходе которого нео......
ЧИТАТЬ ДАЛЕЕЭкструзия резины — это непрерывный производственный процесс, используемый для производства таких ......
ЧИТАТЬ ДАЛЕЕА линия лечения соляными ваннами широко используется при непрерывной вулканизации резиновы......
ЧИТАТЬ ДАЛЕЕУчитывая критический характер этих компонентов, оборудование, которое их производит, требует как ......
ЧИТАТЬ ДАЛЕЕПоддержание контроля температуры Управление температурой является одним из важнейших рабо......
ЧИТАТЬ ДАЛЕЕРаспространенные типы экструдеров EPDM Экструдеры EPDM представляют собой специализ......
ЧИТАТЬ ДАЛЕЕСтандарт линия по производству резиновых шлангов состоит из нескольких взаимосвязанных маш......
ЧИТАТЬ ДАЛЕЕОтверждение в соляной ванне — это процесс термической обработки, используемый для улучшения свойс......
ЧИТАТЬ ДАЛЕЕлиния по производству экструзионной резины является ключевым компонентом в производстве раз......
ЧИТАТЬ ДАЛЕЕ